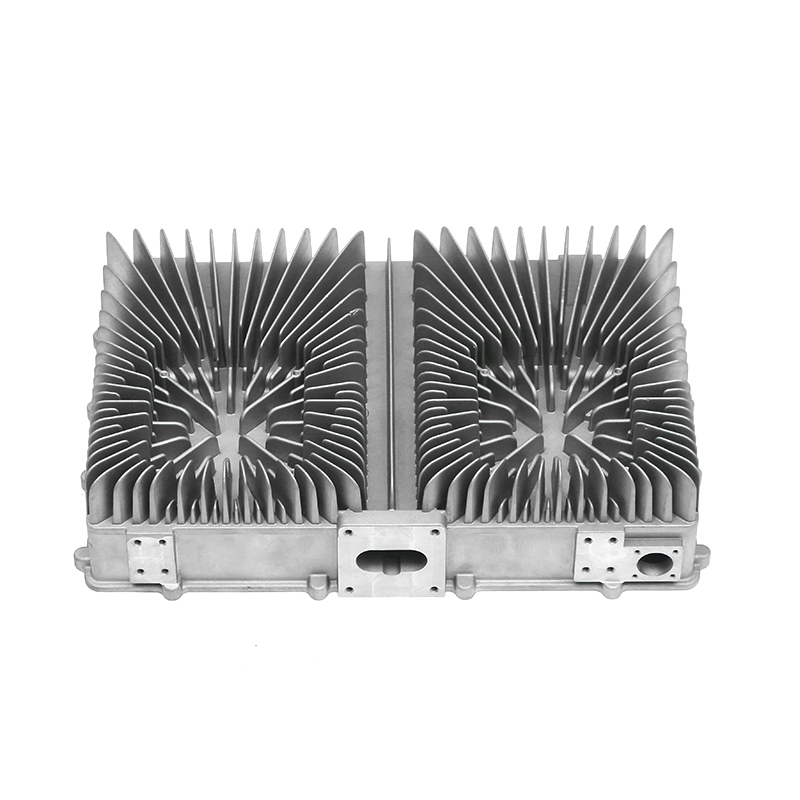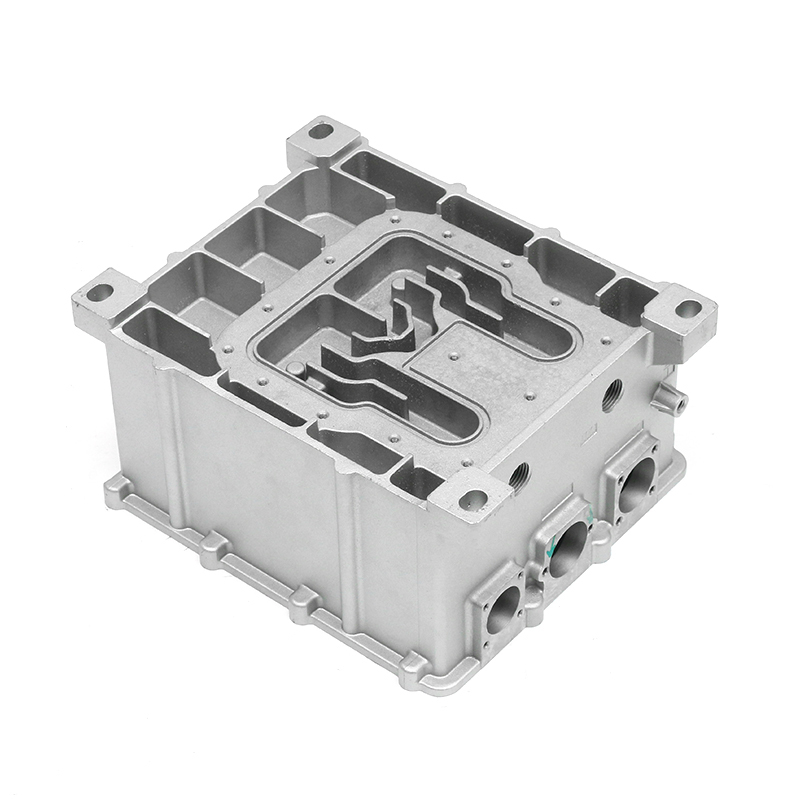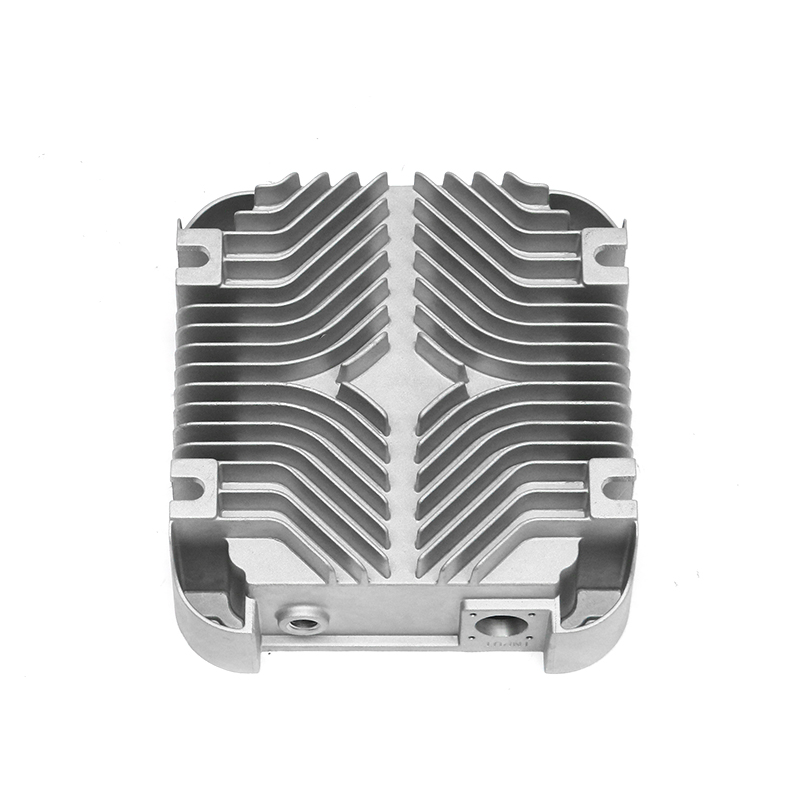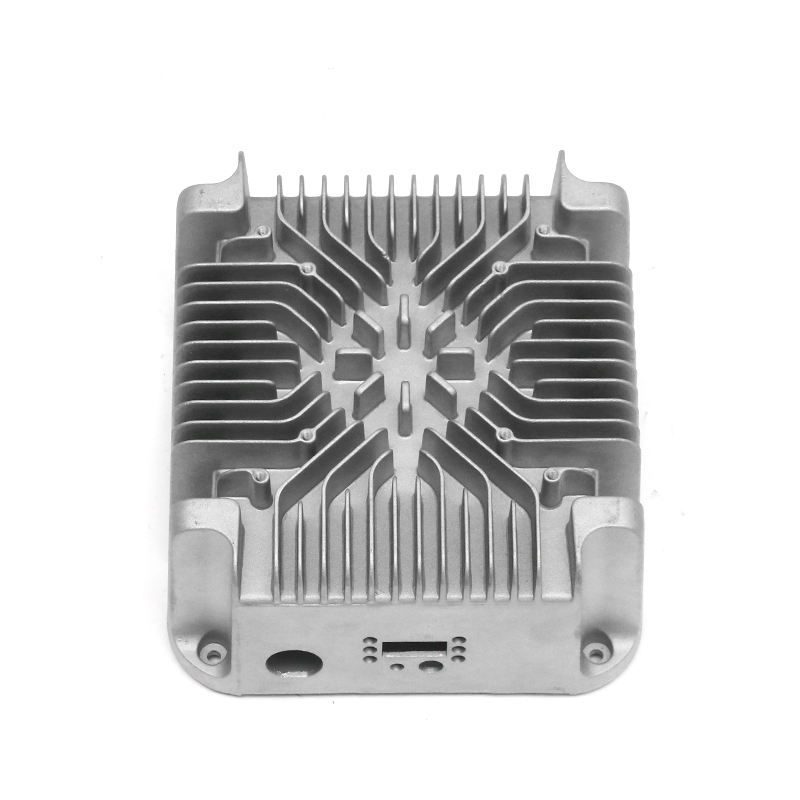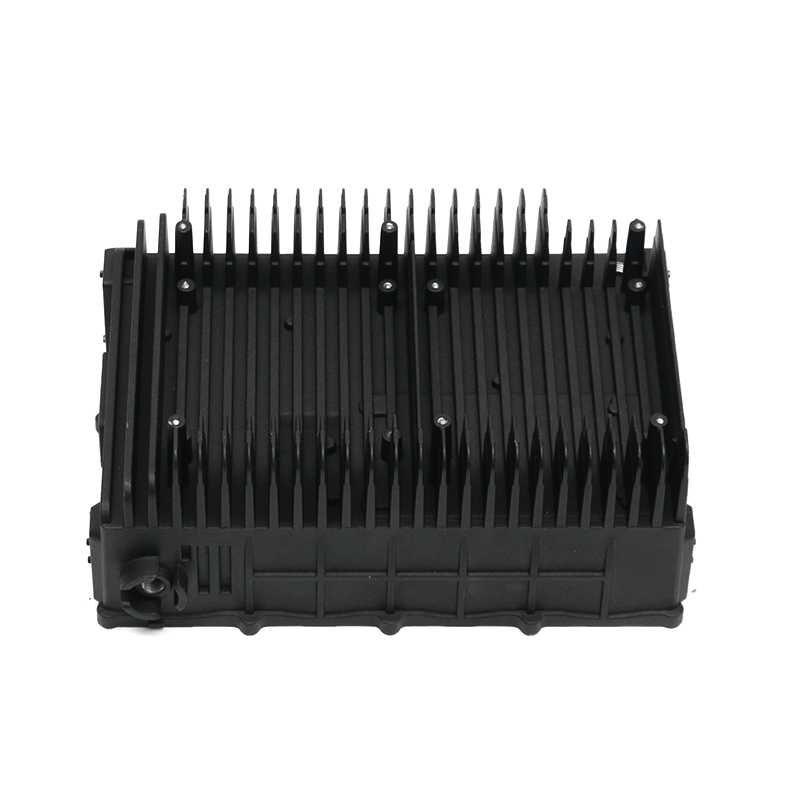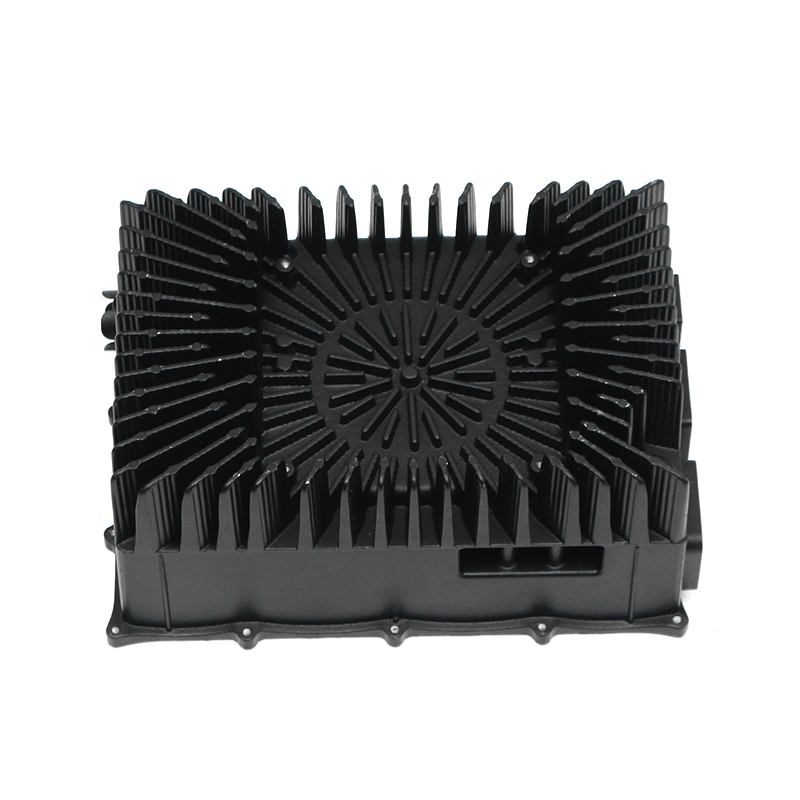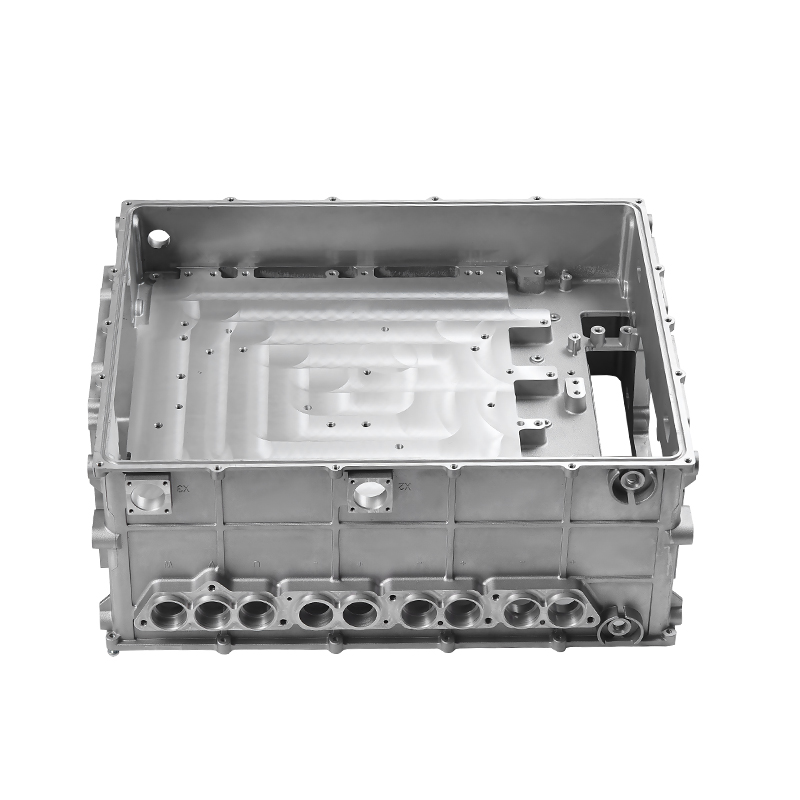


Open de motorkap van vrijwel elke moderne auto en het waterpomphuis is een gegoten aluminium onderdeel waar je niet aan hoeft te denken. Die stille betrouwbaarheid is een technische beslissing. Hogedruk aluminium spuitgieten creëert een waterpomplichaam met consistente koelmiddeldoorgangen, strakke afdichtingsvlakken en een kostenstructuur die werkt voor miljoenen voertuigen per jaar. Wanneer een waterpomp 150.000 km of meer moet overleven, is het gietproces belangrijker dan de meeste kopers beseffen.
Waarom spuitgieten de standaardkeuze is voor autowaterpompen
Er wordt niet gekozen voor spuitgieten omdat het eenvoudig is, maar omdat het het centrale conflict in het ontwerp van de waterpomp oplost: het onderdeel moet complexe koelmiddeldoorgangen en stijve, dunne wanden hebben en tegelijkertijd betaalbaar blijven bij hoge volumes. Gietijzer en gefabriceerde alternatieven kunnen werken, maar voegen over het algemeen massa- of bewerkingsstappen toe. Een behuizing van gegoten aluminium bereikt een wanddikte van 2,5–4,0 mm, waardoor de pomp lichter blijft en de warmte van de lagers en afdichtingen wordt afgevoerd. De gewichtsbesparing ten opzichte van gietijzer bedraagt gewoonlijk 40-50%.
Vanuit productieoogpunt is spuitgieten een eenmalig proces voor complexe geometrie. Poorten, lopers en koelleidingen zijn in het matrijsontwerp ingebouwd, zodat duizenden onderdelen met identieke profielen naar buiten komen. Voor een sedanpomp voor het hele gezin, geproduceerd in een oplage van 100.000 stuks, verlaagt die herhaalbaarheid de kosten per onderdeel en verkleint het risico op storingen in het veld. Dit is de reden waarom OEM's en vooraanstaande leveranciers doorgaan met het specificeren van spuitgieten onder druk voor waterpomplichamen en -behuizingen.
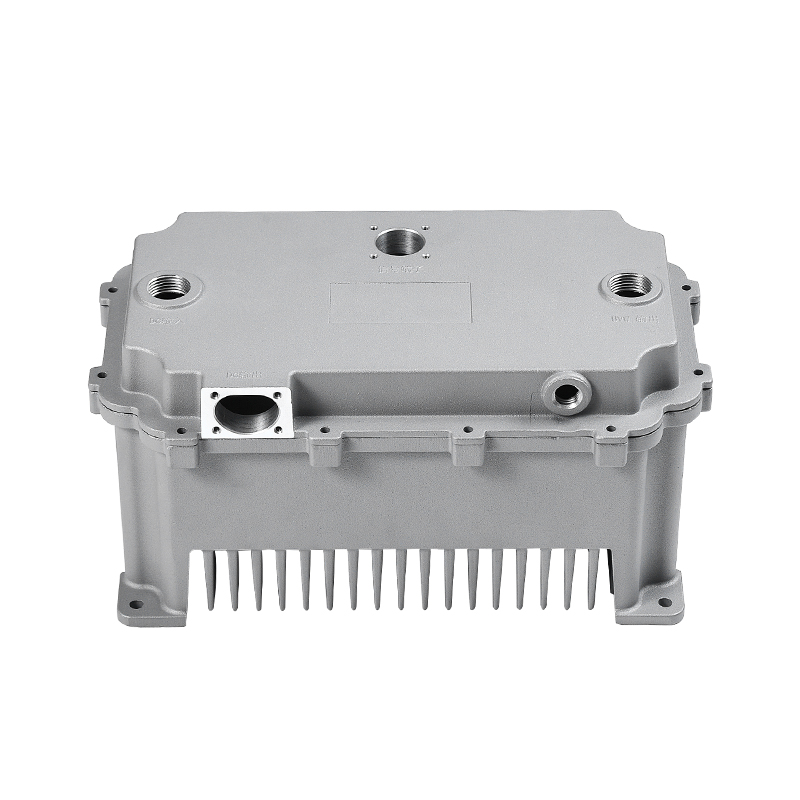
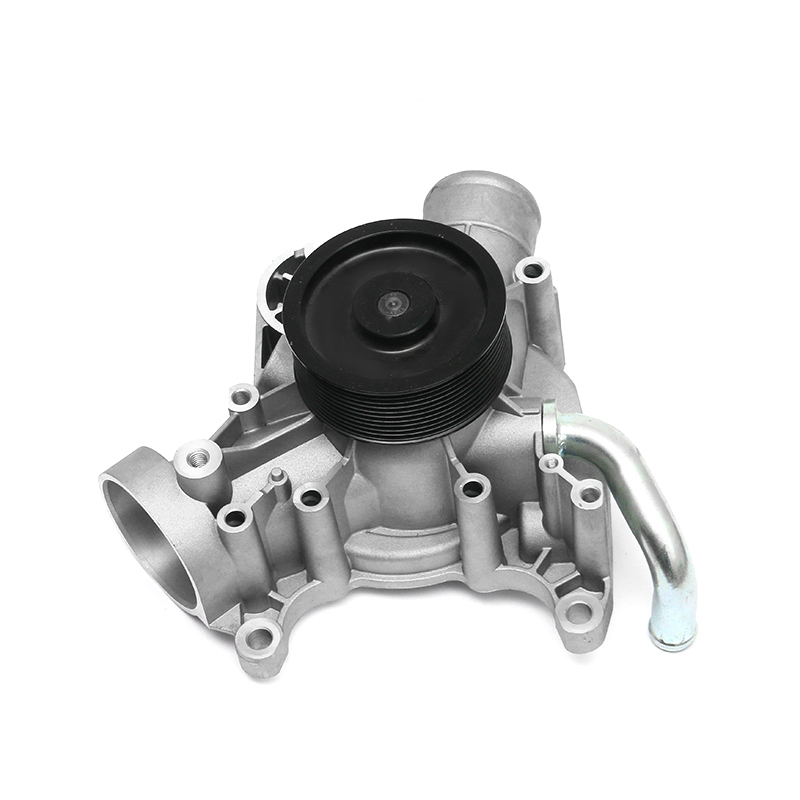 Precisie spuitgieten voor waterpompbehuizingen voor auto's Deze leverancier combineert matrijsontwerp, spuitgieten en verwerkingsexpertise om duurzame aluminium waterpompbehuizingen te produceren, waardoor herhaalbare kwaliteit voor motorkoelingscomponenten wordt gegarandeerd. Bekijk Product →
Aluminiumlegeringen gebruikt bij het spuitgieten van waterpompen
De keuze van een legering is een afweging tussen vloeibaarheid, drukdichtheid, thermische geleidbaarheid en bewerkbaarheid. In de praktijk zijn waterpompbehuizingen afhankelijk van bijna-eutectische aluminium-siliciumlegeringen, omdat silicium de stroming van gesmolten metaal in dunne secties verbetert en de krimp bij stolling vermindert.
| Legering | Belangrijkste kenmerken | Typisch gebruik |
|---|---|---|
| ADC12 | Hoge vloeibaarheid; goede drukdichtheid; goede bewerkbaarheid | Complexe waterpomplichamen en beugels |
| A380 | Goede sterkte en thermische geleidbaarheid; breed smeltbereik | Behuizingen die een hogere mechanische weerstand of weerstand tegen vermoeiing vereisen |
| AlSi10Mg(Fe) | Lager ijzergehalte; betere ductiliteit voor behandeling na het gieten | Koelvloeistofbehuizingen voor elektrische voertuigen en structurele pompsteunen |
Deze legeringen zijn niet uitwisselbaar. Een pomp die zich in de buurt van een turbocompressor bevindt, ervaart een andere warmtebelasting dan een pomp van een kleine atmosferische motor. De tekening, de werkdruk en de montagepositie moeten allemaal worden beoordeeld voordat de legering wordt voltooid.
Het spuitgietproces stap voor stap
Elke gegoten waterpomp begint met een mal die rond het koelcircuit is ontworpen. Het matrijsontwerp bepaalt waar de scheidingslijn zit, hoe de kern de waaierholte zal vormen en hoeveel zijwaartse acties nodig zijn. Een ervaren spuitgietingenieur zal de resultaten van de stromingssimulatie beoordelen voordat het staal wordt gesneden.
- Matrijsontwerp: koelkanalen, poortplaatsing en uitwerpposities zijn geoptimaliseerd voor één uniform vulpatroon.
- Smelten en injecteren: de aluminiumlegering wordt op de juiste temperatuur gehouden en onder hoge druk in de matrijs geperst.
- Stolling en koeling: gecontroleerde koeling zorgt ervoor dat dunne wanden zich volledig vullen en de voeding effectief blijft.
- Uitwerpen en afsnijden: het gietstuk wordt uit de matrijs verwijderd en het overloop-, flits- en poortsysteem worden afgesneden.
- Bewerking en afwerking: kritische vlakken, boringen en pakkingoppervlakken worden bewerkt op CNC-bewerkingscentra.
- Druktesten en inspectie: behuizingen worden op lekkage getest, op maat gecontroleerd en klaargemaakt voor levering.
De druk in de holte is hoog genoeg om metaal in dunwandige details te duwen en het maloppervlak te reproduceren. Deze combinatie van druk, temperatuurregeling en gereedschapsnauwkeurigheid is wat een duurzaam waterpomphuis onderscheidt van een lekkage.
Kwaliteitscontrole: wat een gegoten waterpompbehuizing betrouwbaar maakt
Porositeit is de grootste vijand van waterpompgietwerk. Tijdens het injecteren kan lucht vast komen te zitten, en als er porositeit ontstaat in de buurt van een afdichtingsoppervlak, zal er koelvloeistof ontsnappen. Omdat het koelvloeistofcircuit onder druk werkt, moet de behuizing op lekkage worden getest. Een drukdop voor een personenauto houdt doorgaans ongeveer 100–140 kPa vast, dus de behuizing moet op of boven dat bereik op lekkage worden getest. Een kwaliteitsleverancier test 100% van de onderdelen, vaak met lucht of helium, en houdt elk resultaat bij.
Dimensionale controle is de tweede grote zorg. De lagerboring, de waaierholte en de pakkingvlakken hebben rechtstreeks invloed op de pompefficiëntie en de levensduur van de afdichting. Gecoördineerde meetmachinecontroles tijdens het proces, samen met industriële CT voor interne porositeit, leveren gegevens op tijdens de productie in plaats van achteraf.
Materiaalintegriteit is de derde laag. Een spectrometercontrole van elke hitte zorgt ervoor dat silicium, koper en ijzer binnen het gespecificeerde bereik blijven. Als de legering afdrijft, drijven de porositeit en bewerkbaarheid mee. Dit is waar de IATF 16949-certificering echte waarde toevoegt, omdat het dwingt dat het hele kwaliteitssysteem wordt gedocumenteerd en niet alleen maar wordt geclaimd.
Ontwerpoverwegingen voor ingenieurs en kopers
Om het beste resultaat te verkrijgen bij het spuitgieten van autowaterpompen, moet de behuizing vanaf het begin als spuitgietwerk worden ontworpen. Een ontwerp dat wordt gekopieerd van een zandgietstuk of een plastic onderdeel zal vermijdbare problemen veroorzaken in de mal en in de uiteindelijke afdichtingskwaliteit.
- Houd de wanddikte zo uniform mogelijk; abrupte stappen veroorzaken krimp en ongelijkmatige koeling.
- Geef een diepgangshoek op van 0,5° tot 2°, zodat het gietstuk zonder vervorming kan worden uitgeworpen.
- Plaats kritische afdichtingsoppervlakken op plaatsen die later machinaal worden bewerkt en niet als gegoten worden achtergelaten.
- Vermijd nauwe toleranties op oppervlakken die deze niet nodig hebben; Bewerkte vlakken kunnen ±0,1 mm vasthouden, terwijl de afmetingen voor alleen gegoten onderdelen met de leverancier moeten worden besproken.
Voor kopers op de aftermarket zijn deze ontwerpdetails niet zichtbaar, maar ze verschijnen wel in het aantal pompstoringen. Een behuizing met schone koelmiddeldoorgangen en vlakke, correct bewerkte afdichtingsoppervlakken beschermt op natuurlijke wijze de lager- en afdichtingsconstructie.
Hoe u een spuitgietleverancier voor een autowaterpomp kiest
Het kiezen van een leverancier is een beslissing op het gebied van risicobeheer. Een behuizing die lekt of vervormt onder de druk van hete koelvloeistof kan een pompmerk beschadigen, zelfs als alle andere componenten in orde zijn. Evalueer daarom de capaciteiten van leveranciers, en niet alleen de opgegeven prijs.
Begin met de gietapparatuur. Voor verschillende behuizingsgroottes zijn machines van 400 T tot 2.000 T nodig. Een leverancier met bewerkingscentra en eigen inspectieapparatuur kan alle toleranties in één productiestroom coördineren. Ervaring met matrijsontwerp is zelfs nog belangrijker, omdat een slecht poortontwerp niet kan worden gecorrigeerd door een goedkopere legering. In onze fabriek worden matrijsontwerp, spuitgieten, machinale bewerking en testen onder één dak afgehandeld, waardoor de ontkoppeling tussen gereedschap en productie wordt vermeden.
- IATF 16949-certificering of een gelijkwaardig autokwaliteitssysteem.
- Eigen matrijsontwerp en onderhoudsmogelijkheden.
- CMM, industriële CT, spectrometer en lektestapparatuur.
- Eén leverancier voor gieten, verspanen en oppervlaktebehandeling.
- Gedocumenteerde ervaring met pomphuizen, niet alleen met algemeen spuitgieten.
Een behuizing met op elkaar afgestemde afdichtingsoppervlakken en schone koelmiddeldoorgangen zorgt ook voor een langere levensduur. Dit verband tussen pomponderdelen en de betrouwbaarheid van de motor wordt behandeld in onze technische nota over slijtvastheid van de waterpomp en levensduur van de motor .
Kortom
Het spuitgieten van autowaterpompen is een ingeburgerd proces, maar het succes ervan hangt af van materiaal, matrijs en procescontroles. Aluminiumspuitgieten blijft de meest praktische manier om pompen te produceren die licht, herhaalbaar en betaalbaar zijn. Voor ingenieurs en kopers is het doel niet om het goedkoopste pompgietstuk te vinden, maar om de leverancier te vinden die kan bewijzen dat elke behuizing maatnauwkeurig en drukdicht is. Verifieer deze controles tijdens de monsterfase en de betrouwbaarheid in het veld zal volgen.