

Inleiding: Waarom spuitgieten de automobielproductie domineert
Open de motorkap van een modern verbrandings- of elektrisch voertuig en u zult zien dat gegoten aluminium stil maar essentieel werk doet. Motorblokken, transmissiehuizen, oliecarters, beugels en behuizingen van de aandrijflijn worden allemaal gevormd door gesmolten metaal onder hoge druk in een stalen mal te persen. Het proces is snel, herhaalbaar en in staat om in één keer complexe geometrieën te produceren, wat verklaart waarom de autotechniek er meer op vertrouwt dan welke andere metaalvormmethode dan ook.
De drang naar lichtere voertuigen, strakkere verpakkingen en kostenefficiëntie bij grote volumes heeft het spuitgieten naar het centrum van de autoproductie geduwd. Eén enkel gietstuk kan een gelast geheel van gestempelde onderdelen vervangen, het gewicht verminderen en de toeleveringsketens verkorten. Tegelijkertijd is het proces niet slechts een enkele machinehandeling. Het hangt af van nauwkeurig gereedschap, gecontroleerd smelten, zorgvuldig uitwerpen en machinale bewerking na het gieten.
Een bedrijf als fddiecasting.com illustreert waarom spuitgieten zelden een op zichzelf staande stap is. Het combineert matrijsontwerp, aluminiumgieten en precisiebewerking onder één dak, waardoor de tolerantiecontrole en communicatie strak blijven vanaf de eerste ontwerpbeoordeling tot de eindinspectie. In de volgende paragrafen zullen we het proces, de materialen, de kwaliteitscontroles en de evaluatiecriteria van leveranciers doornemen, zodat u betere beslissingen kunt nemen voor uw eigen auto-onderdelen.
Het spuitgietproces stap voor stap uitgelegd
Elk spuitgietwerk voor auto's begint met een concept van het voltooide onderdeel en eindigt met een kant-en-klaar onderdeel. De totale stroom kan worden gegroepeerd in vier fasen: bewerken, injectie, stollen en trimmen.
Matrijsontwerp en gereedschap
De mal, of matrijs, is de grootste factor in de gietkwaliteit. Het bepaalt de maatnauwkeurigheid, oppervlakteafwerking en hoe consistent het metaal dunne wanden vult. Het matrijsstaal moet bestand zijn tegen thermische cycli en het runner- en overloopsysteem moet zo zijn ontworpen dat lucht en oxiden kunnen ontsnappen.
Leveranciers met gereedschapsexpertise in huis, waaronder precisie-trimvormontwerpen , kan deze cruciale stap beter beheersen. Sinds fddiecasting.com in 2006 begon als matrijzenfabrikant, beschouwt het bedrijf tooling als een kerncompetentie in plaats van als een uitbestede taak. Die geschiedenis heeft rechtstreeks invloed op het aantal defecten en doorlooptijden.
Smelten en injecteren
Aluminium auto-onderdelen worden bijna altijd geproduceerd op spuitgietmachines met koude kamer. Bij dit proces wordt metaal in een aparte oven gesmolten en vervolgens in een spuitkamer gegoten, waar een hydraulische zuiger het met hoge snelheid in de matrijs duwt. Machines met hete kamers, die het injectiemechanisme ondergedompeld houden in gesmolten metaal, zijn beter geschikt voor zink- en magnesiumlegeringen met lagere smeltpunten.
De machineklemkracht bepaalt de maximale onderdeelgrootte die kan worden geproduceerd. fddiecasting.com beschikt over zes koelkamermachines met een sluitkracht van 400 tot 2.000 ton, waardoor onderdelen kunnen worden afgedekt variërend van kleine spiegelbeugels tot grote motorbehuizingen.
Koelen, uitwerpen en trimmen
Na injectie koelt het metaal snel af in de watergekoelde matrijs. De stollingstijd regelt de microstructuur en het risico op krimpporositeit. Zodra het onderdeel stevig is, duwen de uitwerppennen het naar buiten en herhaalt de cyclus. Het onderdeel gaat vervolgens naar het trimmen, waarbij de runner, overflows en flash worden verwijderd.
Auto-onderdelen vereisen doorgaans secundaire bewerkingen zoals ontbramen, machinaal bewerken en oppervlaktebehandelingen. De integratie van gieten met latere processen is de reden waarom fddiecasting.com 80 hogesnelheidsprecisiebewerkingscentra in dezelfde faciliteit heeft.
Het kiezen van de juiste legering voor gegoten auto-onderdelen
Materiaalkeuze bepaalt de mechanische sterkte, corrosieweerstand, thermische geleidbaarheid en kosten. Er is niet één beste legering voor elk onderdeel, maar de keuzes kunnen worden beperkt op basis van hun functie.
Aluminium legeringen
Aluminium is het dominante materiaal voor spuitgietstukken voor auto's. Het biedt een goede sterkte-gewichtsverhouding, uitstekende thermische geleidbaarheid en natuurlijke corrosieweerstand. Aluminiumlegeringen, met name A380, worden gebruikt voor motorblokken, transmissiebehuizingen, oliecarters, motorbehuizingen en elektronische besturingsbehuizingen. De legering vloeit goed in dunne secties en kan complexe matrijsgeometrieën vullen.
Zinklegeringen
Zinklegeringen bieden een hoge ductiliteit, slagsterkte en kunnen gemakkelijk worden geplateerd of afgewerkt. Ze worden doorgaans gebruikt voor kleine precisieonderdelen zoals spiegelbeugels, deursloten en interieurbeslag. Het nadeel is de dichtheid: zink is zwaar en wordt zelden gekozen voor grote structurele componenten.
Magnesiumlegeringen
Magnesium is het lichtste structurele metaal en biedt de beste sterkte-gewichtsverhouding van de drie. Het komt voor in onderdelen waar elke gram er toe doet, zoals stuurwielkernen, stoelframes en instrumentenpaneelstructuren. Magnesium heeft te maken met hogere materiaalkosten en problemen met corrosie, dus wordt het alleen geselecteerd als de gewichtsbesparing de premie duidelijk rechtvaardigt.
| Legering | Belangrijkste eigenschappen | Typische componenten |
|---|---|---|
| Aluminium (A380) | Goede sterkte-gewicht, hoge thermische geleidbaarheid, corrosieweerstand | Motorblokken, transmissiehuizen, motorhuizen, EC-behuizingen |
| Zink (Zamak) | Hoge ductiliteit, uitstekende oppervlakteafwerking, gemakkelijk te plateren | Kleine beugels, spiegelbevestigingen, grendels, interieurbeslag |
| Magnesium (AZ91D) | Lichtste structurele metaal, zeer hoge specifieke sterkte | Stuurwielframes, stoelframes, lichtgewicht beugels |
Om ervoor te zorgen dat de juiste legering wordt geleverd, gebruikt fddiecasting.com een Oxford Hitachi-spectrometer om de chemische samenstelling van elke binnenkomende smelt te verifiëren. Dit voorkomt kostbare verwisselingen voordat de onderdelen worden gegoten.
Gemeenschappelijke auto-onderdelen geproduceerd door spuitgieten
De spuitgietstukken zijn verspreid over het voertuig, van de motorruimte tot de ophanging en de elektrische aandrijfeenheid. Het begrijpen van het assortiment helpt bij het plannen van een leverancierslijst.
Motor- en aandrijflijncomponenten
Conventionele aandrijflijnen zijn sterk afhankelijk van aluminium spuitgietstukken. Motorblokken zijn het meest zichtbare voorbeeld, maar oliecarters, waterpompen, oliefilterbases, ventilatorkoppelingen en motorsteunen zijn ook gegoten. Deze onderdelen moeten trillingen weerstaan, hitte beheersen en smeermiddelen afdichten. Ze worden vaak geleverd als aluminium gegoten auto-onderdelen die structurele stijfheid combineren met warmteafvoer.
Transmissie- en chassisonderdelen
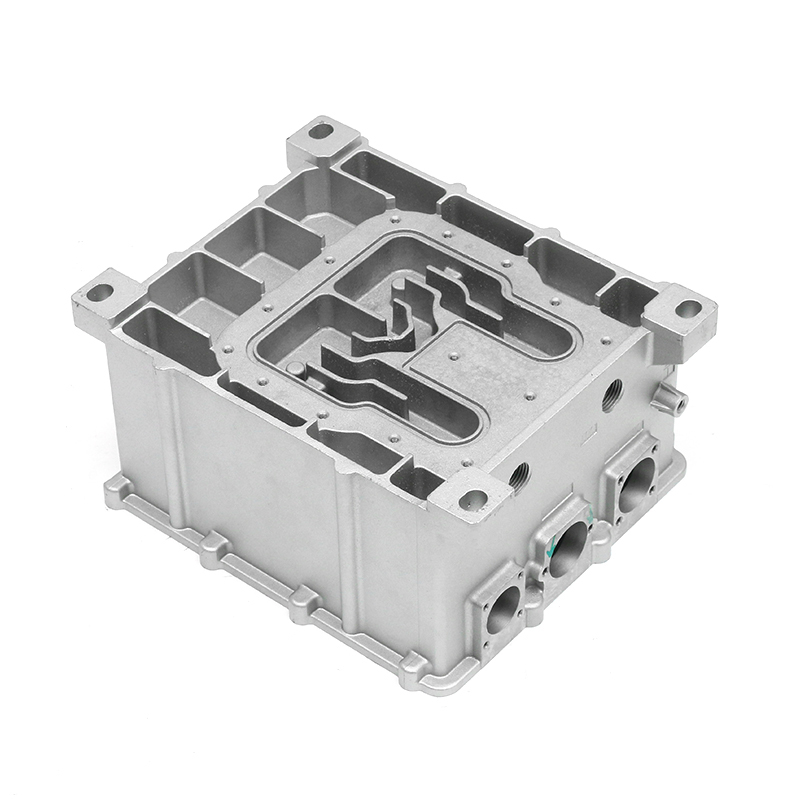
Transmissiehuizen zijn grote gietstukken die tandwielen, assen en hydraulische circuits bevatten. De behuizing fungeert ook als structurele connector tussen de motor en de rest van de aandrijflijn. Op het gebied van het chassis worden achteruitkijkspiegelbeugels, schokdemperbeugels en gasklephuizen in grote hoeveelheden geproduceerd door middel van spuitgieten.
Nieuwe energievoertuigcomponenten
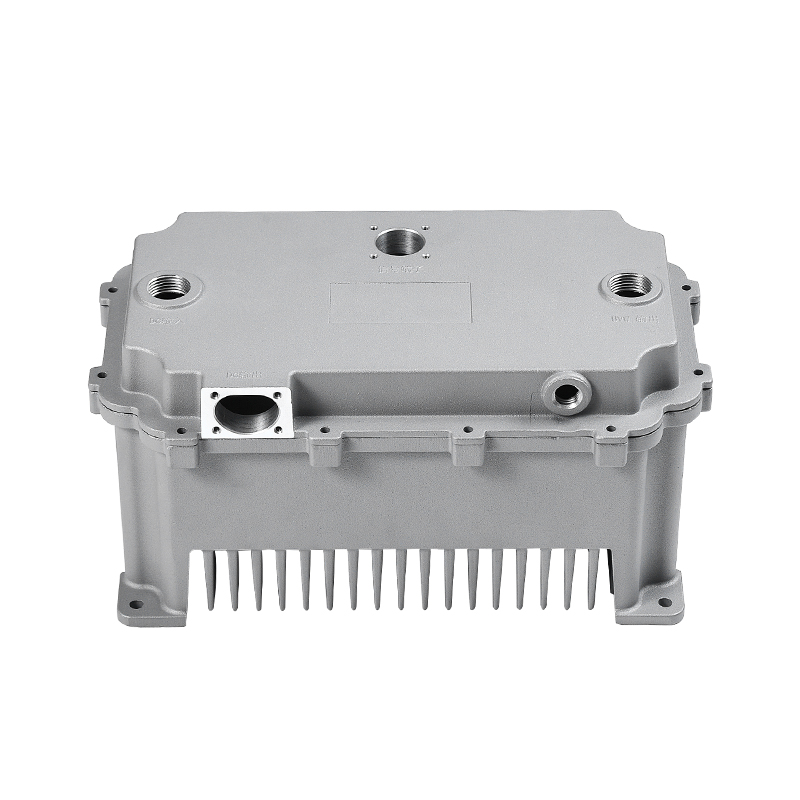
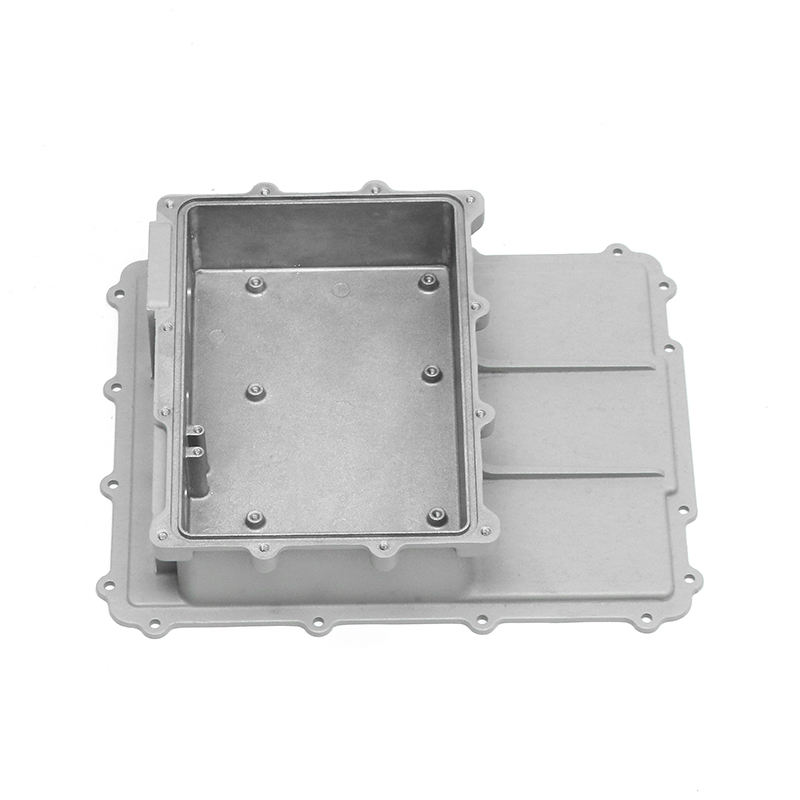
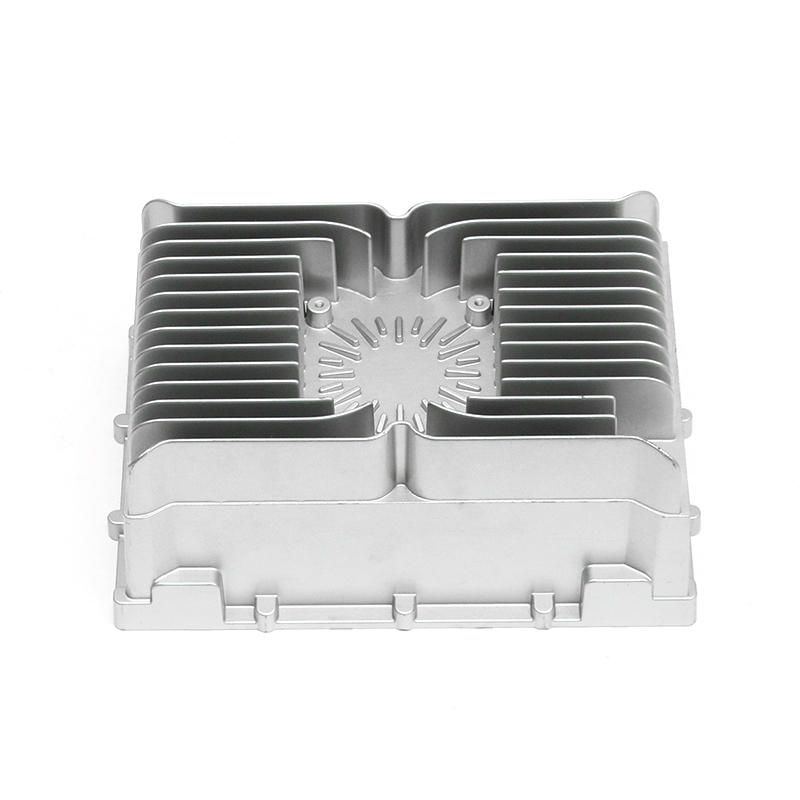
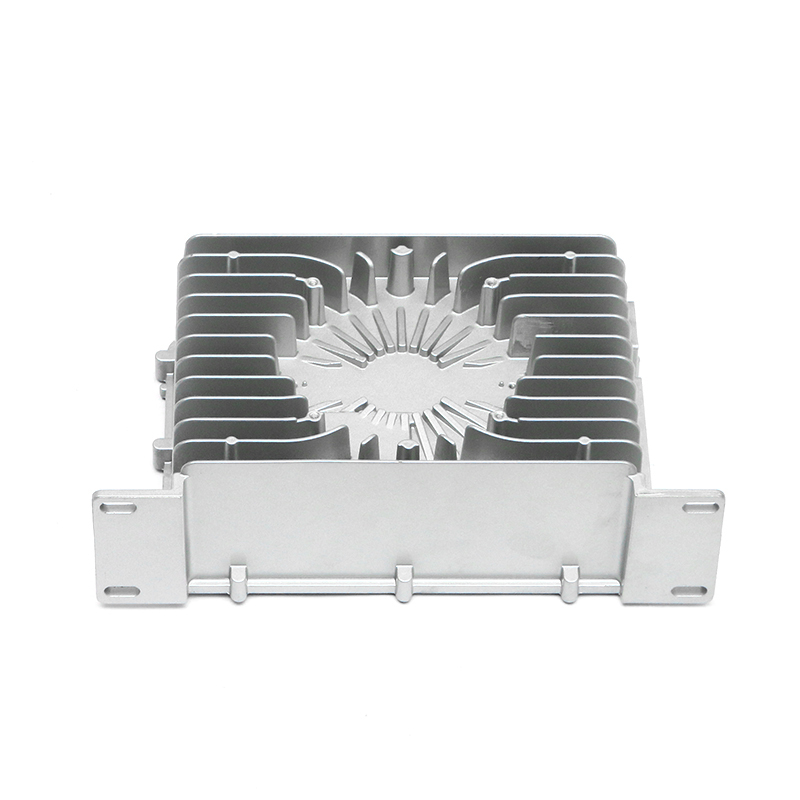
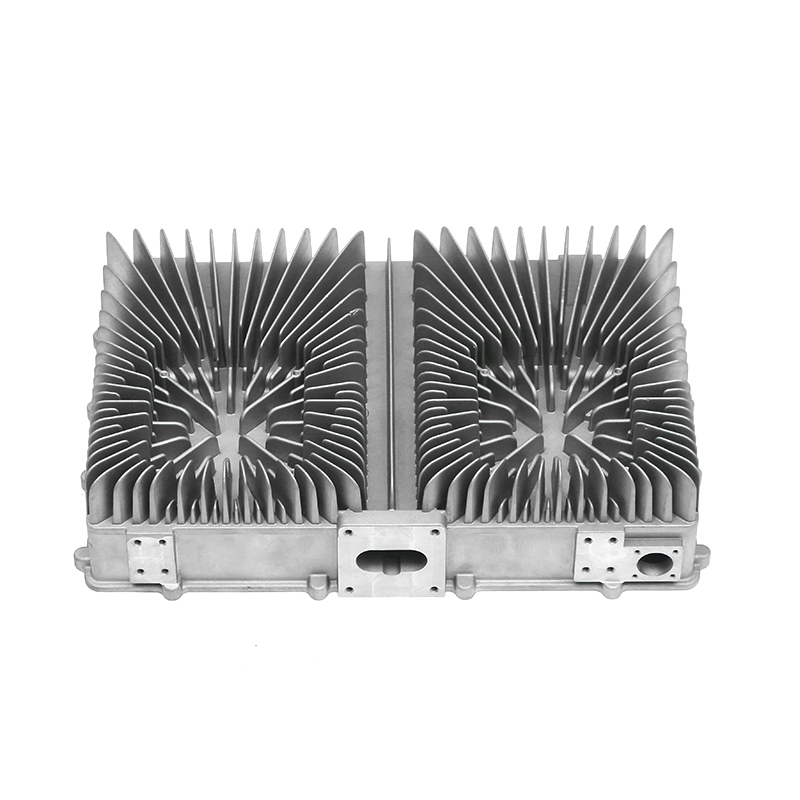
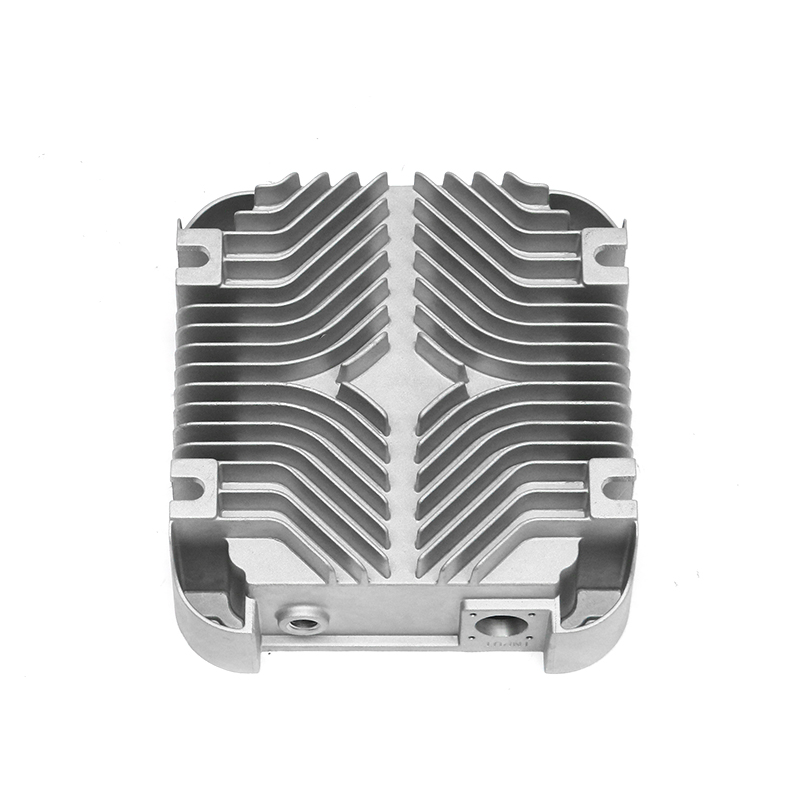
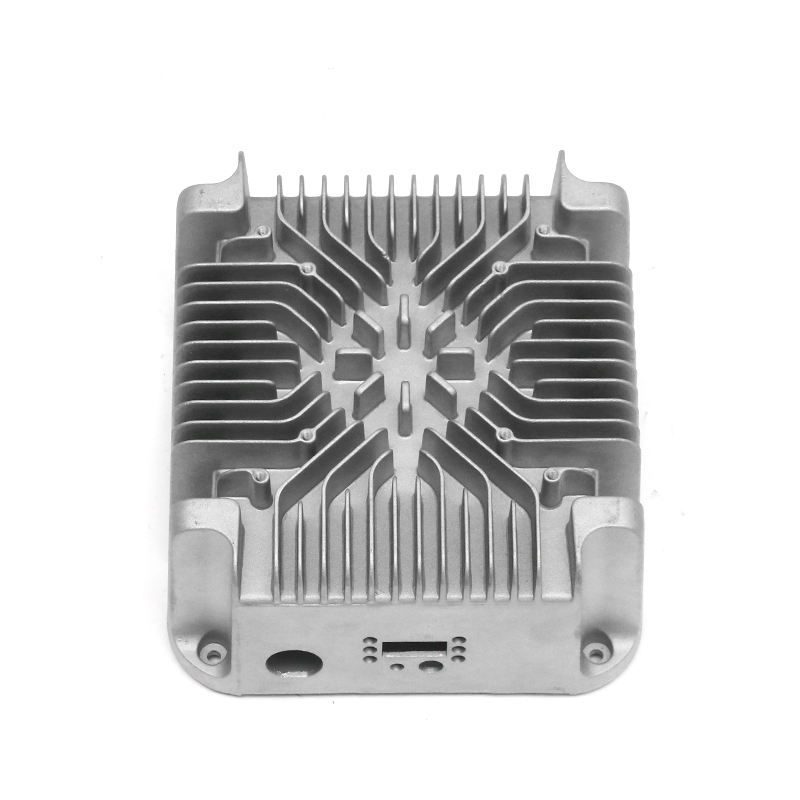
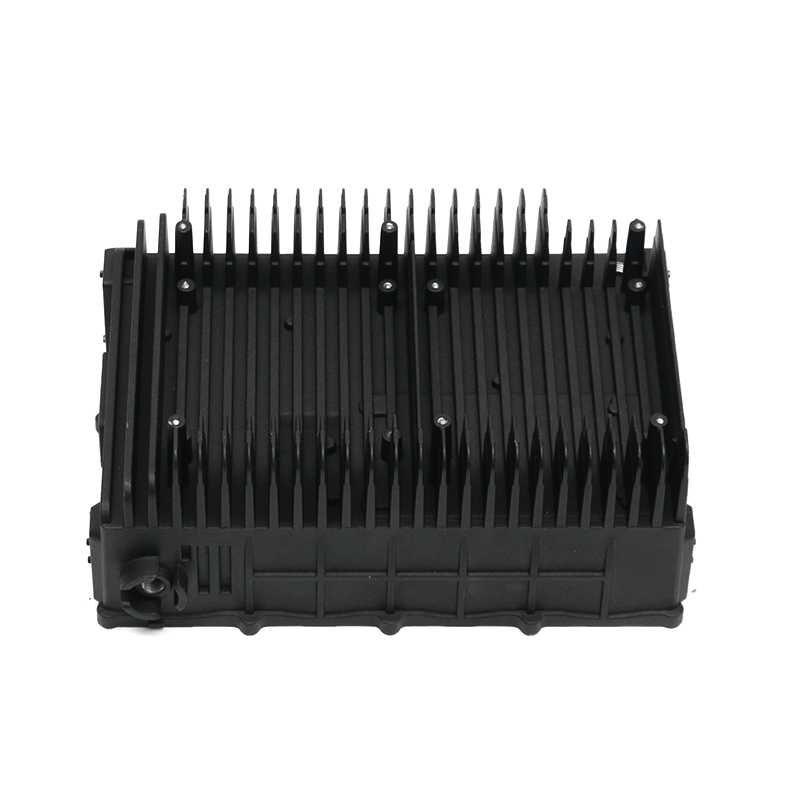
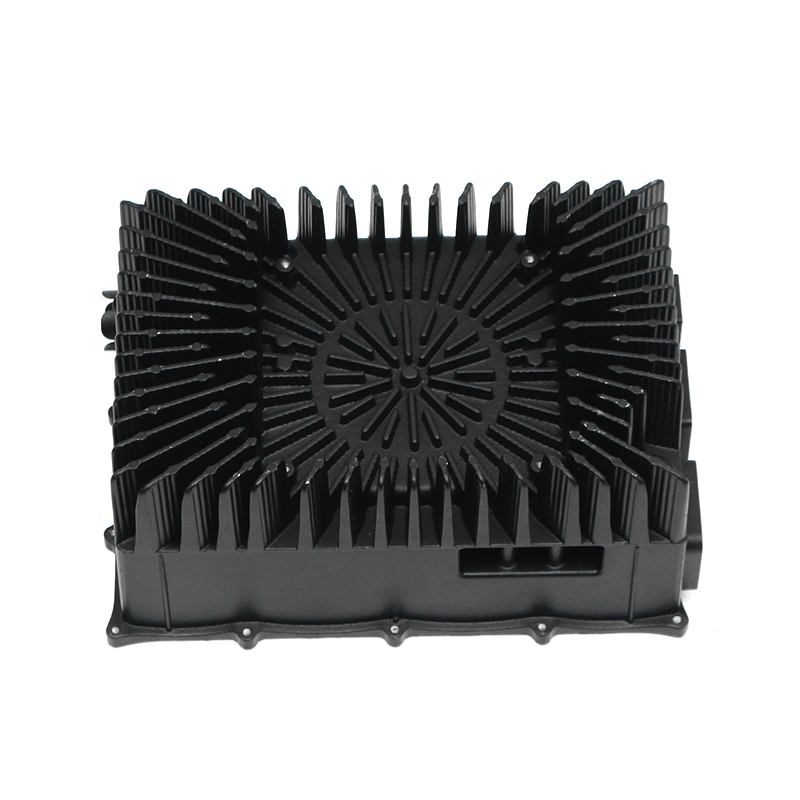
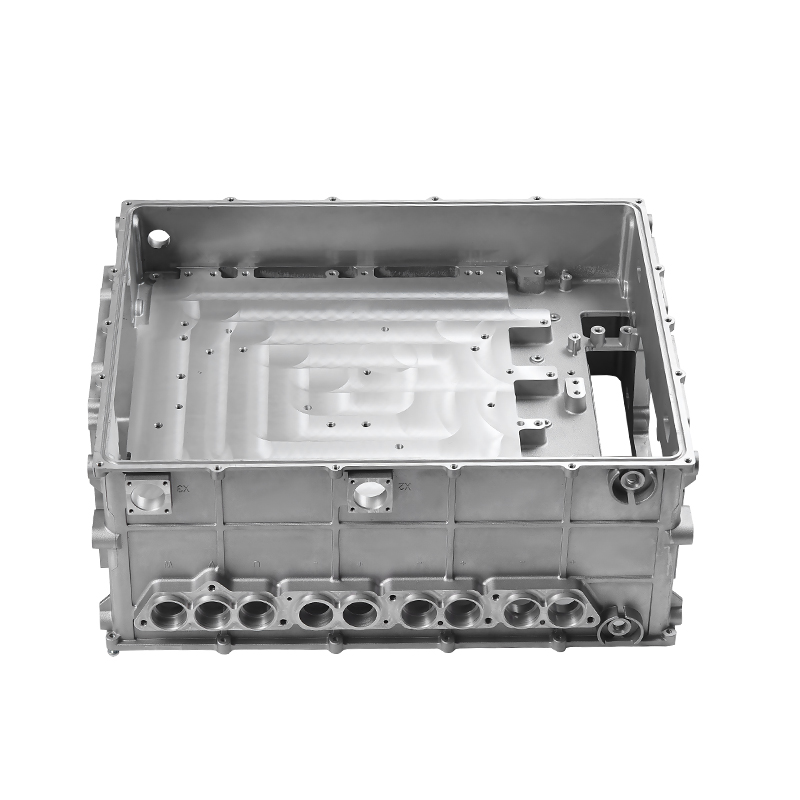
Elektrische voertuigen stellen andere eisen. Motorbehuizingen moeten de warmte van de koperen wikkelingen afvoeren en ze tegelijkertijd beschermen tegen verontreinigingen. Elektronische besturingseenheden vereisen gegoten behuizingen die dunne wanden combineren met vlakke afdichtingsoppervlakken.
Watergekoelde elektronische besturingsbehuizingen zijn een goed voorbeeld. Deze onderdelen moeten lekvrij blijven onder thermische cycli en trillingen, terwijl ze gevoelige vermogenselektronica bevatten. Daarom eisen ze strengere maat- en druktesten dan veel traditionele gietstukken.
Kwaliteitsborging in het spuitgieten van auto's
Autokopers beoordelen een spuitgietstuk niet alleen op basis van de vorm. Interne deugdelijkheid, materiaalsamenstelling, maatnauwkeurigheid en afdichting moeten allemaal worden geverifieerd. De geloofwaardigheid van een leverancier hangt af van de diepte van zijn inspectieketen.
Dimensionale inspectie
Coördinatenmeetmachines (CMM's) zijn de standaard voor het verifiëren van kritische afmetingen van auto-onderdelen. fddiecasting.com gebruikt Zeiss CMM's om datums, gatposities en wanddikte met hoge precisie te controleren. Deze metingen worden gedocumenteerd ter ondersteuning van de goedkeuring van productieonderdelen.
Detectie van interne defecten
Porositeit en krimpholtes kunnen zich in een gietstuk vormen zonder het zichtbare oppervlak aan te tasten. Industriële CT-scans en röntgeninspecties brengen deze interne defecten aan het licht voordat dure bewerkingen worden toegepast. CT helpt ook bij het valideren dat kernen en interne koelkanalen correct zijn geplaatst.
Materiaalverificatie
Een spectrometer bevestigt dat de legering overeenkomt met de gespecificeerde kwaliteit, en niet slechts een geschatte samenstelling. Deze stap is vooral belangrijk wanneer een onderdeel verandert van een ontwikkelingsmonster naar massaproductie. Een Oxford Hitachi-spectrometer op fddiecasting.com biedt traceerbare materiaalgegevens voor elke batch.
Lek testen
Lektesten zijn vereist voor oliecarters, transmissiekasten, pomplichamen en veel EV-behuizingen. Perslucht of helium wordt in de interne holtes gebracht, terwijl de buitenkant wordt gecontroleerd op drukverval. Dit is vooral van cruciaal belang voor gegoten versnellingsbakhuizen , waarbij het vasthouden van intern smeermiddel rechtstreeks van invloed is op de betrouwbaarheid van de transmissie. Speciale luchtdruktestmachines op fddiecasting.com verifiëren dat elk afgedicht onderdeel de fabriek zonder lekkage verlaat.
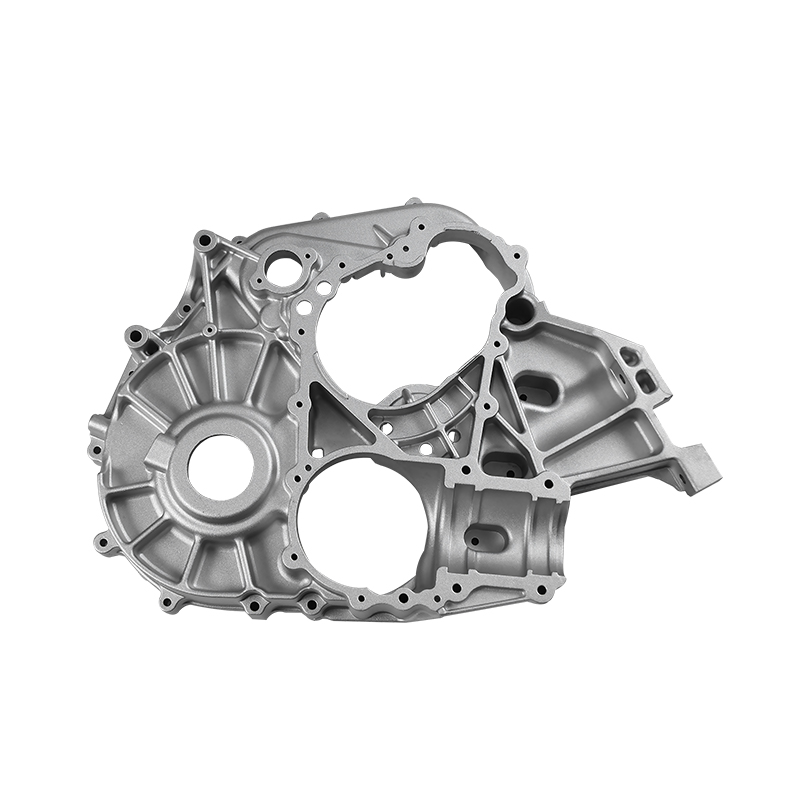 Aangepaste spuitgietfabrikanten van versnellingsbakbehuizingen, OEM / ODM-leveranciers Terwijl Chinese fabrikanten van spuitgietversnellingsbakbehuizingen en OEM / ODM-leveranciers van versnellingsbakbehuizingen, Ningbo Fenda New Energy Technology Co., Ltd., c ... Bekijk Product →
Spuitgieten versus alternatieve productiemethoden
Spuitgieten concurreert met verschillende andere metaalvormtechnologieën. De juiste keuze hangt af van volume, geometrie, dikte en vereiste mechanische eigenschappen.
Vergeleken met CNC-bewerking is spuitgieten bij grote volumes aanzienlijk zuiniger. De bewerking begint met massieve knuppels en verwijdert een groot percentage materiaal, terwijl spuitgieten net- of bijna-netvormen produceert met veel minder afval. CNC heeft nog steeds de voorkeur voor kleine batches, complexe vijfassige functies of uiteindelijke afwerking. In de praktijk worden veel spuitgietstukken gevolgd door een korte bewerkingsgang om nauwe toleranties op de afdichtingsvlakken te garanderen.
Vergeleken met smeden kan spuitgieten veel complexere dunwandige structuren met fijne details vormen. Koud smeden produceert sterkere onderdelen omdat de korrelstructuur is uitgelijnd met de contour van het onderdeel, maar de vormen zijn beperkt tot eenvoudigere geometrieën. Voor een motorblok of een motorhuis is gieten de enige praktische manier om interne holtes en koelkanalen te creëren.
De belangrijkste beperkingen zijn de matrijskosten en het productievolume. Een stalen matrijs kan honderdduizenden dollars kosten, dus spuitgieten heeft alleen zin bij jaarlijkse volumes van tienduizenden. Oppervlakteporositeit kan ook een probleem blijven voor lekdichte of sterk belaste onderdelen. Daarom worden steeds vaker vacuümgieten en gespecialiseerde legeringen gebruikt.
Hoe een spuitgietleverancier voor auto-onderdelen te evalueren
Als het ontwerp klaar is, is de volgende vraag wie het moet casten. Een gerichte evaluatie moet ten minste de volgende gebieden bestrijken.
- Gereedschapsmogelijkheden: Vraag of de leverancier ontwerpt en produceert aangepaste spuitgietmatrijzen in huis. Dit heeft rechtstreeks invloed op de doorlooptijden en het aantal defecten.
- Machinebereik: Controleer het tonnage van het spuitgieten en het aantal machines. Een leverancier met machines van 400 tot 2.000 ton kan zowel kleine beugels als grote behuizingen verzorgen.
- Kwaliteitssysteem: IATF 16949:2016 zou het minimum moeten zijn voor de automobielsector. Het demonstreert een werkende aanpak van risicoanalyse, wijzigingsbeheer en klantspecifieke eisen.
- Inspectieapparatuur: Zoek naar CMM, industriële CT, spectrometers en lektesters. Deze tools geven aan of de leverancier kan verifiëren wat hij produceert.
- Secundaire verwerking: Interne bewerking, wrijvingsroerlassen en oppervlaktevoorbereiding verminderen de logistieke complexiteit en houden de kwaliteitseigendom bij één leverancier.
- Internationale communicatie: Een leverancier die meertalige ondersteuning biedt, zoals fddiecasting.com dat doet in het Engels, Russisch, Arabisch en Duits, vereenvoudigt het offerte- en engineeringwijzigingsproces.
Door een mogelijke partner op deze criteria te beoordelen, vermijdt u verrassende defectpercentages en late leveringen nadat het programma is gelanceerd.
De toekomst van het spuitgieten van auto-onderdelen: EV- en lichtgewichttrends
Elektrische voertuigen veranderen de vraag naar spuitgieten in twee richtingen: grotere geïntegreerde carrosseriestructuren en hoogontwikkelde aandrijflijnbehuizingen. Grote spuitgietmachines, die nu 6.000 ton of meer bereiken, maken de productie van de volledige voor- of achterkant van een auto in één onderdeel mogelijk. Deze geïntegreerde gietstukken verminderen het aantal verbindingen, verminderen het gewicht en verkorten het carrosserieproces.
Nieuwe energiemotorbehuizingen illustreren de tweede trend. Modern nieuwe energiemotorbehuizingen combineer dunwandig gieten met geïntegreerde koelkanalen om de vermogensdichtheid te maximaliseren. Dit dwingt tot een strengere controle over de wanddikte en interne geometrie.
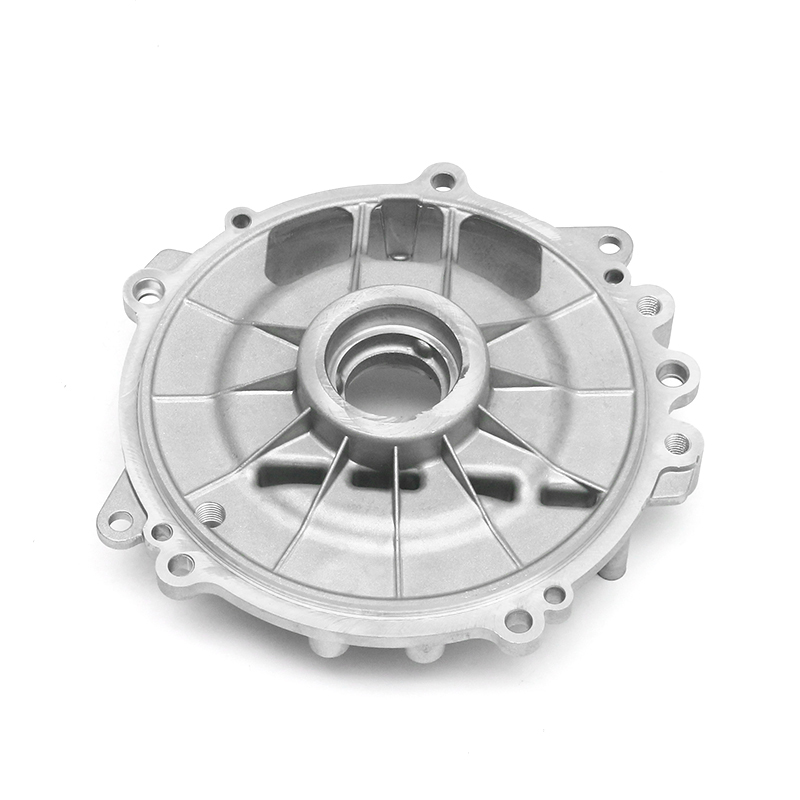 Fabrikanten van nieuwe energiespuitgietmotoren, leveranciers, fabriek Ningbo Fenda New Energy Technology Co., Ltd., is een Chinese fabrikant en leverancier van motorbehuizingen voor nieuwe energie, onze fabrieksaanbieding OEM / ODM ne ... Bekijk Product →
Wrijvingsroerlassen wordt ook een relevante partner voor spuitgieten. Het verbindt gegoten componenten met elkaar of met extrusies zonder het basismateriaal te smelten, waardoor zowel de sterkte als de afdichtingsprestaties behouden blijven. Meer dan 30 wrijvingsroerlas- en andere speciale machines op fddiecasting.com ondersteunen dit soort hybride assemblagewerk.
Duurzaamheid is de derde drijfveer. Aluminiumgietstukken zijn in hoge mate recyclebaar en de auto-industrie vraagt steeds vaker om een lagere CO2-impact. Spuitgieten past in deze richting omdat efficiënte productie en korte bewerkingstijden het energieverbruik per onderdeel verminderen, en gerecyclede legeringen opnieuw kunnen worden gesmolten zonder de typische mechanische eigenschappen te verliezen.
Conclusie
Het spuitgieten van auto-onderdelen blijft de meest praktische manier om grote, complexe en lichtgewicht structurele componenten te produceren voor zowel verbrandings- als elektrische voertuigen. Het domineert omdat het drie voordelen combineert: uitstekende geometrievrijheid, sterke cyclusefficiëntie en lage kosten per onderdeel op schaal.
Wanneer u een leverancier selecteert, selecteert u feitelijk een pakket van procesbeheersing, inspectiediepte en technische ervaring. Een partner als fddiecasting.com brengt erfgoed op het gebied van matrijzenbouw, zes grote spuitgietmachines, 80 precisiebewerkingscentra, IATF 16949:2016-certificering en een compleet verificatielaboratorium, inclusief CMM, CT, spectrometers en lektesten. Deze mogelijkheden zijn het belangrijkst wanneer een nieuw onderdeel in productie gaat en elk productiestuk goed moet zijn.
Als u spuitgietpartners evalueert voor een huidig project of een toekomstig programma, stuur uw tekeningen dan naar het team van fddiecasting.com voor een haalbaarheidsbeoordeling. Een duidelijke technische discussie vooraf bespaart later kosten en risico's.